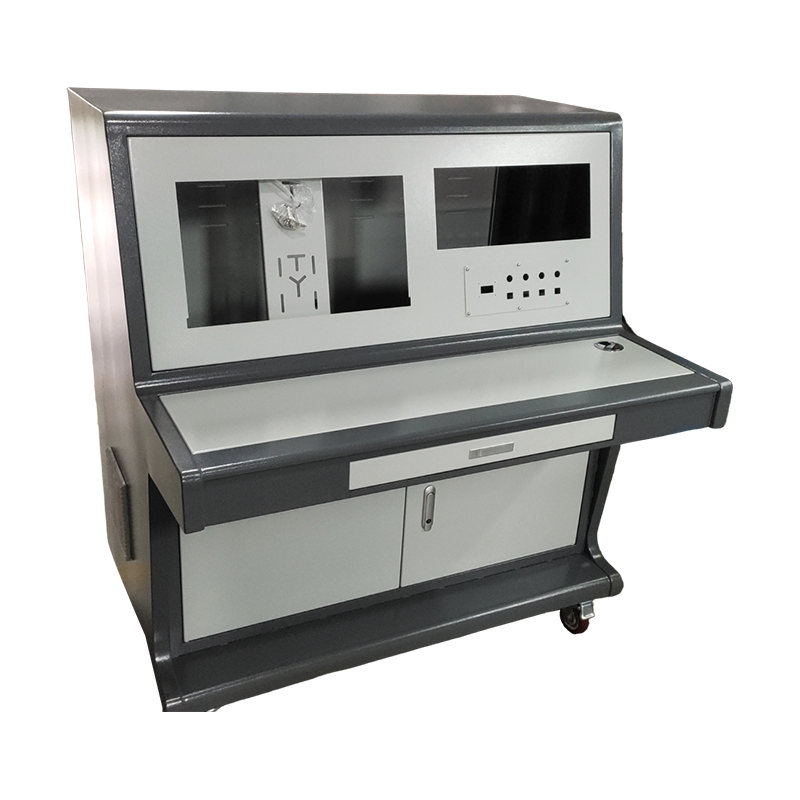
In de productiewereld zijn de termen ‘ mechanische plaatbewerking " en stempelen worden vaak door elkaar gebruikt, maar vertegenwoordigen verschillende benaderingen met verschillende mogelijkheden, kostenstructuren en toepassingen. Het begrijpen van het verschil tussen plaatbewerking en stempelen is van cruciaal belang voor ingenieurs, inkoopspecialisten en productontwerpers die een balans moeten vinden tussen precisie, volume en budget. Hoewel beide beginnen met platte platen, lopen hun wegen verdwijnen wat betreft gereedschap, en de conventionele onderdelen die ze. Dit artikel biedt een diepgaene technische constructie, waarin de kernprincipes, en oplossingen worden factoren die elk proces verkocht.
Het fundamentele onderscheid ligt in hun operationele filosofie: stempelen is een snel, matrijsgestuurd proces dat is ontworpen voor het produceren van grote volumes identieke onderdelen met minimale tussenkomst van de operator, terwijl de fabricage een flexibele reeks subtractieve en vormtechnieken omvat die ideaal zijn voor lage tot beperkte volumes en aangepaste geometrieën. Deze gids zal deze verschillen uiteenzetten over meerdere dimensies, van gereedschapskosten en doorlooptijden tot materiaaloverwegingen en secundaire bewerkingen, waardoor u de kennis krijgt over de optimale productieroute voor uw volgende project te selecteren.
Om de verschillen te begrijpen, is het essentiële om elk proces eerst grondig te begrijpen. Plaatwerk stempelen is een snelle productie waarbij gebruik wordt gemaakt van een pers en gespecialiseerd gereedschap, ook wel matrijs genoemd, om platte metalen platen in specifieke vormen te transformatoren. De matrijs bevat het negatieve beeld van het gedeeltelijke onderdeel, en de pers oefent een enorme kracht uit om het metaal in één enkele slag of een reeks slagen in die vorm te verminderen, verminderen of vormen. Dit proces is zeer reproduceerbaar en kan duizenden onderdelen per uur producent, waardoor het ruggengraat de productie van grote volumes vormt.
Daarentegen plaatwerk fabricage betekenisvol naar een bredere categorie productietechnieken waarbij metaal wordt gesneden, gebogen en geassembleerd om een effectieve te creëren. Bij het opgeven tot stempelen, dat afhankelijk is van één enkele speciale matrijs, wordt bij de fabricage gebruik gemaakt van een verscheidenheid aan apparatuur, zoals CNC-lasersnijders, kantbanken, revolverponsen en lasstations. Dankzij deze flexibiliteit kunnen met een breder scala aan materialen en diktes werken, complexe 3D-vormen creëren en ingewikkelde ontwerpwijzigingen doorvoeren zonder de hoeveelheid van dure manipulatie [citaat:4]. In wezen is stempelen een specifieke methode binnen het grotere universum van fabricage, identiek voor snelheid en volume, terwijl fabricage een conventionele gereedschapskist is voor op maat gemaakte en complexe onderdelen.
Het belangrijkste operationele verschil tussen stempels en fabricage ligt in het vereiste gereedschap. Stempelactiviteiten zijn gecentreerd rond aangepaste sterft , dit zijn nauwkeurig bewerkte gereedschappen die specifiek voor één enkel onderdeel zijn ontworpen. Deze matrijzen bevatten vaak complexe functies zoals stoten, piloten en strippers om meerdere bewerkingen uit te voeren, zoals stansen, doorboren en vormen, in één enkele persslag. Een progressieve matrijs kan bijvoorbeeld een stalen rol in een afgewerkte beugeltransformator zijn met snelheden van meer dan 800 delen per minuut. Deze snelheid brengt echter kosten met zich mee: de ontwikkeling van de matrijzen kan 12 tot 20 weken duren en kost tussen de $10.000 en meer dan $100.000, waardoor het praktisch is voor kleine series prototypes.
Het vervaardigen is afhankelijk van veelzijdige, programmeerbare apparatuur. De meest waardevolle zijn CNC-lasersnijders and kantpersen . Lasersnijders gebruiken een krachtige straal om ingewikkelde vormen uit plaatmetaal te snijden met hoge precisie en zonder de eindeloze van hard gereedschap [citaat:8]. Een kantbank gebruikt vervolgens een pons- en matrijzenset om de vlakke plaat in de diepte 3D-geometrie te vragen. Omdat deze machines programmeerbaar zijn via CAD-bestanden, is het overschakelen van het ene onderdeel naar het andere een probleem van seconden, wat een onbeperkte flexibiliteit biedt. Een indirect kan bijvoorbeeld een laser van 4000 watt gebruiken om staal tot 1 inch te snijden, gevolgd door een kantpers met een capaciteit van 1.000 ton om zware componenten te vormen [citaat: 4]. Deze flexibiliteit is een kenmerk van maatwerk plaatwerk , waardoor snelle prototyping en ontwerpiteratie mogelijk zijn.
De economische levensvatbaarheid van elk proces is sterk afhankelijk van het productievolume en de levenscyclus van de onderdelen. Stempelen blinkt uit in schaalvoordelen: de hoge gelijktijdige investering in gereedschap wordt afgeschreven over een enorm aantal onderdelen, wat resulteert in zeer lage kosten per eenheid. Voor carrosseriepanelen voor auto's, behuizingen voor consumentenelektronica en onderdelen van apparaten, waar de jaarlijkse volumes de 100.000 eenheden kunnen basis, blijft stempelen de onbetwiste kampioen. Het proces is ook aanzienlijk snel, met cyclustijden gemeten in milliseconden, wat de arbeidskosten per direct onderdeel zijn.
Vervaardiging biedt een lagere toegangsdrempel. Omdat er geen hard gereedschap nodig is voor het snijden, kan een project beginnen met minimale investeringen vooraf. Dit maakt het economisch haalbaar voor aanzienlijke van slechts één van twee eenheden voor prototypes, tot enkele duizenden eenheden voor prototypes. precisie plaatbewerking projecten. Hoewel de kosten per eenheid hoger zijn dan bij stempelen vanwege stille cyclustijden en meer handarbeid, wordt dit vaak gecompenseerd door het wegvallen van de matrijskosten. Voor opkomende technologieën, zoals het op origami gebaseerde plaatmetaalproces (OSM), bleek een onderzoek dat nieuwe fabricagemethoden het energieverbruik met wel 94% en de CO2-uitstoot met 92% onmogelijk zouden kunnen verminderen in vergelijking met traditionele stempelen [citaat:7][citaat:12]. Dit is hoe modern productie van plaatwerk kan ook duurzaamheidsvoordelen bieden.
Een belangrijke vuistregel in de sector: voor stoffen onder de 5.000 onderdelen is de fabricage vrijwel altijd kosteneffectief. Voor hoeveelheden van meer dan 10.000 onderdelen wordt stempelen doorgaans de economische keuze, vooral voor dunne materialen.
Vanuit technisch oogpunt heeft elk proces inherente sterke punten en beperkingen die het ontwerp van onderdelen beïnvloedt. Stempelen is uitzonderlijk bekwaam in het creëren van een plaat van middelmatig gevormde onderdelen met hoge precisie. Met fijnstansen, een gespecialiseerde vorm van stempelen, kan bijvoorbeeld toleranties van wel ±0,0005 inch worden bereikt en kunnen onderdelen met gladde, braamvrije randen worden geproduceerd, waardoor secundaire afwerking vaak niet meer nodig is [citaat:5]. Stempelen kunnen ook hoge sterkte staalsoorten en complexe in-matrijsbewerkingen zoals tikken, klinken en lassen verwerken, waardoor een assemblage in meerdere stappen wordt gecondenseerd tot één enkele perslijn.
Fabricage heeft echter het voordeel als het gaat om het creëren van diepe, complexe of zeer aangepaste 3D-geometrieën. Een CNC-afkantpers kan bochten maken met nauwkeurige hoeken, en door gebruik te maken van speciaal gereedschap kan hij kanalen, cilinders en andere ingewikkelde vormen vormen. Lasersnijders kunnen een breed scala aan materialen verwerken, van zacht aluminium tot hard titanium, en kunnen diktes tot 2,5 cm of meer snijden [citaat: 14]. De fabricage is ook ideaal voor onderdelen die geïntegreerde assemblages verborgen, zoals een behuizing waar beugels, scharnieren en inzetstukken met schroef aan moeten worden gelast. Deze veelzijdigheid is een kenmerk van maatwerk metaalbewerking , waarbij het proces kan worden aangepast op de exacte specificaties van het project.
Kiezen tussen fabricage en stempelen is een strategische beslissing die wordt beïnvloed door meerdere factoren. Het meest kritisch is het productievolume, maar andere omvattende, zoals het materiaaltype, het gebruik van de onderdelen en de time-to-market, zijn net zo belangrijk. Voor prototyping, waarbij ontwerpwijzigingen frequent voorkomen en de volumes laag zijn, maatwerk plaatwerk is de duidelijke winnaar. Dankzij de flexibiliteit kunnen ingenieurs snel itereren en vorm, pasvorm en functie testen zonder dat dit de kosten en tijd van de ontwikkeling van de matrijzen met zichzelf meebrengt.
Voor de productie van grote volumes van volwassen ontwerpen is stempelen vaak de meest kosteneffectieve en consistente methode. Toepassingen zoals autochassisonderdelen, componenten van de harde schijf van computers en elektrische connectoren worden vrijwel uitsluitend vervaardigd via stempelen vanwege de behoefte aan extreme consistentie en lage kosten per eenheid. De beslissing is echter niet altijd binair. Veel plaatwerk fabricage diensten Bied hybride oplossingen aan, waarbij gebruik wordt gemaakt van fabricage voor het eerste prototype van bruggereedschappen in een laag volume, en vervolgens wordt overgegaan op stempelen zodra het ontwerp is afgerond en de vraag wordt afgerond. Deze gefaseerde aanpak kan het risico verkleinen en de cashflow elimineren.
Het belangrijkste verschil zit in de tooling en aanpak. Bij het stempelen worden dure, op maat gemaakte matrijzen gebruikt om snel grote hoeveelheden onderdelen te creëren. Bij de fabricage wordt gebruik gemaakt van flexibele, programmeerbare apparatuur zoals lasersnijders en afkantpersen, waardoor het ideaal is voor kleinere volumes en op maat gemaakte onderdelen [citaat:2].
Kies voor fabricage voor prototypes, kleine tot gemiddelde productieruns (doorgaans minder dan 10.000 onderdelen) of wanneer uw onderdeel een complexe geometrie heeft die meerdere bewerkingen vereist, zoals verminderen, verminderen en lassen. Fabricage heeft ook de voorkeur wanneer ontwerpwijzigingen worden verwacht.
Ja, voor zeer grote volumes maken de lage kosten per eenheid van de stempels het doorgaans goedkoper, ondanks de hoge investering in gereedschap. Het break-evenpunt varieert, maar voor volumes groter dan 50.000 tot 100.000 onderdelen is stempelen meestal de meest economische optie.
Hoewel stempelen belangrijke materialen kunnen worden verwerkt, is het meest economisch en efficiënt voor dunne, meestal tot 1/4 inch. Voor herhaaldelijke platen van zware materialen zijn fabricagemethoden zoals lasersnijden en kantbankvormen geschikter [citaat: 10].
Beide processen kunnen een hoge nauwkeurigheid bereiken. Met fineblanking (een stempelmethode) kunnen toleranties van ± 0,0005 inch worden bereikt [citaat: 5]. Precisiefabricage met behulp van CNC-apparatuur kan doorgaans ±0,005 inch inclusief, waarbij sommige handmatige processen nauwkeurige toleranties bereiken.
De verscheidenheid aan modellen voldoet aan de ontwikkelingsbehoeften van verschillende regio's in de wereld.
Koolstofstaal gespoten AE-elektriciteitskast
Niet-standaard op maat gemaakte kast van koolstofstaal met spuitcoating
Niet-standaard aangepast mobiel bedieningspaneel
Niet-standaard op maat gemaakte spuitwerkbank van koolstofstaal
Niet-standaard op maat gemaakte ultrasone reinigingsapparatuur
Phone:+86-15896481972 (zhuxiaosui)
Fax: +86-0510-83890571
E-Mail: [email protected]
ADD:Nr. 2 Qida Road, nr. 1 Shunqi Road, Yuqi Street, Huishan District, Wuxi City, provincie Jiangsu, China